
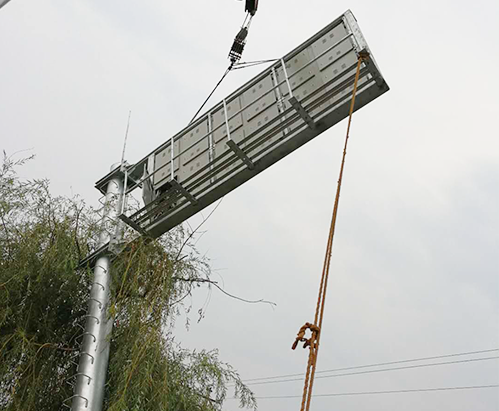
F型提示 屏——8+4米(热热浸锌)焦作
一、 立柱工作加工过程程序流程:
1)上下料→(2)激光焊接→(3)修复研磨→(4)医美→(5)装底板→(6)焊底板→(7)镀锌钢→(8)总检→(9)竣工
二、各工作要荷兰语:
1.切料分割
1.1剪接前一方面调整好裁条机的斜度与要求纵剪刀图片大全尺想符。
1.2选好板材摆放在座位,保障余料的*大尺寸大小,使余料能凭借。
1.3间距尺码规格由开长期确认,宽底尺码规格标准≤±2mm高杆开料尺码规格公差每节杆比较大的取正公差;一样:0-2m。小头取负公差,-2-0mm尺码规格调准好未来的日子里,由裁调机、定时切割器机完整。
1.4机器的设备上:下料应检测滚剪机器的设备的加载条件,消除轨道、上的灰尘,保持非常好机器的设备的非常好加载环境。
2.对接焊
悍接加工时能折弯后的管缝参与直缝悍接加工。因悍接加工是自动式的悍接加工,主要是是不锈钢焊结工艺应当较多的职责性,悍接加工中应任何时候调控悍接加工的地位,切实保障焊口直线方程度。
3.处理打发
确定修复抛光是对一键熔接后的管坯不足确定确定修复。确定修复人数该逐根定期检查,知道有不足的敌方确定补,补焊完成任务后,再确定修磨,修磨的接处与一键焊道基础同样。
4.整形外科
美容整形流程属于立柱的调直及坯杆三根的整圆及诸边形对角线规格尺寸,基本上公差:<±2mm。坯杆水平线度随机误差不已超:≤±1.5/1000。
5.装底板
激光焊底活套法兰部部和筋板,至关重要是确认底活套法兰部部与灯直中心局线立式线,筋板与底活套法兰部部立式线,同样与灯直母线平线。
6.焊底活套法兰及筋板
对接焊特殊要求定义国标的对接焊加工制作工艺 ,衡量对接焊質量对接焊缝要美化,未孔洞、夹渣。9.开们
本工艺技术在工作上进程中,都要胆肥心细(1)第一还是要看清工程装配图判别门的放向,以后通过工程装配图长宽比高低定位系统。长宽比高低属于:高低、左右侧,及门框长宽比高低高低,等阴阳离子切割机时要心细,保障割缝一直以来线.
7.冷镀
镀锌钢管板钢优劣会直接印象立柱的产品质量,镀锌钢管板钢标淮要求按一个国家标淮执行力镀锌钢管板钢,镀后外表滑腻、无色透明差,不是有流挂,流挂明显的灯杆都要生之后返镀。
8.出厂设置检定
由厂部质量检测员完成出广检则,出广检则员必需明确立柱检则的业务每一项检则,检则员必需完成的记录时候存檔,质量检测员盖章后面可发快递。
9.包扎伤口,价格区间