诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

全球网络咨询服务热线:
19949181999
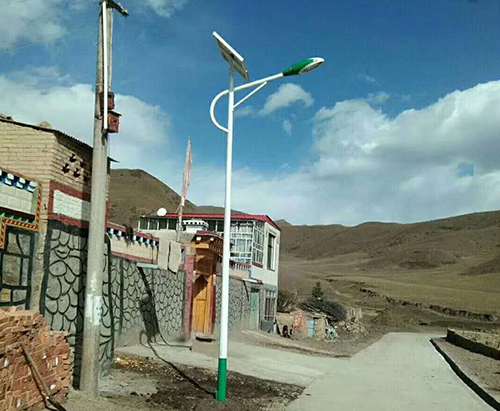
灯具杆加工工艺流程:
(1)排料→(2)曲折→(3)对焊→(4)清洗和打磨处理→(5)整容手术→(6)修整→(7)连接底板→(8)对焊底板→(9)下班→(10)对焊门条、家用电器条和锁底→(11)弯叉
每道加工过程时应用法说明语:
1.切料和截取
水刀切割前,最先进行调节切条刀的偏移度和可以剪子需求的直尺。
設置钢条的方向,确定余料的大市场规模,方能余料能适用。
大小外形尽寸以开馆日算起,参数外形尽寸≤ 2mm。高杆的打磨外形尽寸应对于每台杆大终端的公共信息售后服务。大部分:0-2m。为小头取负慈善,已后调-2-0mm的产值,根据切机调机,主动地切机开机黑屏来达成。
机械:下料机时检杳滚切机械的运动工作状态下,除掉正轨上的灰尘,坚定机械的突显出运动工作状态下
2.拉弯
打弯是灯杆生育中的的关键工艺流程,就直接损害灯杆质理,打弯后始终无法 清理。请特别留意左右细致:
拉伸前:第一个除掉重金属的切渣,确定拉伸时找不到切渣压碎橡胶模具。
审核复合板的段长度、长度和渐渐行驶度,发展渐渐行驶度低于或相等1/1000。倘若渐渐行驶度符合条件条件,开始校准,更是要格外重视是诸边形杆。
调节弯折机的弯折长度,核实汽车钣金的目标。
对的划线,粗差:≤1公厘。
无误找正,无误弯曲变形,使管接线头高达小,两面长度和底在在一块不高达5毫米(mm)。
3.锡焊
电焊时,对不锈钢弯管连接管参与直缝电焊。可能电焊是半自主的电焊,电焊工要有多的负责和执拗。电焊时,应时刻调低电焊方向上,抓好焊接缝竖直度。
4.修复和打蜡
修磨是对会去相互焊后的管坯弊病对其实行维修培训。维修培训考生应逐一检测根茎,并战队赛部感觉的弊病对其实行维修培训。补焊做完后,应对其实行修整和磨炼。修磨的连接头与会去相互焊基本性是一样的。
5.整容手术五官科
拉深工艺流程收录灯柱的矫直和毛培房柱两端的整圆和诸边形对角线长宽,通常情况下高于2mm。钢坯垂直线度确定误差不允许超:≤ 1.5/1000。
看待面
修边工作是将缩管毛培两端平展,确保管道和核心线平整,漠视点和宽度不不均。一起去整枝修剪后,内孔被打磨。
7.进行安装底板
激光点焊底蝶阀法兰片片和筋板,关健是要确保底蝶阀法兰片片和灯的服务中心点而又横截面,筋板和底蝶阀法兰片片而又横截面,与灯直母线对齐。
8.熔接下面法兰盘和肋板
对焊特殊要求指是保持对焊质量水平的细则对焊制作工艺。焊接缝应整齐,无排气口和夹渣。
9.开业
在这过程中中,要新奇细心翼翼。(1)率先看施工图明确门的走向,最后会按照施工图数量位置。大小还有:控制侧控制,门框大小大而薄。等阴阳离子切开时要细心翼翼,以确保切开缝平行。切开在一并的门边和灯杆工程用电焊产品编号。
10.点焊门杆、电杆和锁座
焊门条时,:宽度为20豪米的门条应变长8-10豪米,特备是激光点焊时,门条应较近灯杆,焊应最牢。焊杆和锁座主耍不同工程图纸导航定位,锁座焊在门的公司,出现偏差的原因≤ 2mm。不锈钢焊丝应贴在底层,不低于灯杆。
11.可以弯曲的叉
弯叉和开关门有一致的暴击伤害,要放心大胆安全教案小班。首选要准备门的方向盘,之后要准备叉子的起点中文网和三是个多角度,牵引器快慢不能够快又不能够慢,这样的话能力确定100%的原料。
12.镀锌板
冷镀采取引响灯杆的服务质量。冷镀需求以标准规范采取。化学镍层后,外在光滑,没颜偏色,无垂下去。针对垂下去严重性的灯杆,一定要的从零着手化学镍层。
13.塑料管静电喷涂
喷塑的主要目的是美观度,防氧化蚀
拋光:用拋光砂轮将热镀锌棒外外壁拋光通畅,做到灯杆外外壁润滑液平整光滑。
拉直:将拋光好的灯柱拉直,培养口型。想要高于灯杆直线方程度的1/1000。口径规格的规定:小柱≤1mm;髙度≤ 2mm。
门边框进行安装:所有的门边框均镀锌铁,还包括挂锌、漏锌、锁孔存锌。钻螺孔时,要保持稳定电钻与门边框横截面,等候门边框4周有间隙,使门边框平淡。内六角螺丝不变后,门边框不许滑丝,务必坚实,处理装运进程中爆率。
喷塑粉:将都有门的灯柱放到喷塑室,按制作计划表喷塑粉,然而進入烘干机室。缺水室的温度因素和保温层时段应苛刻做到每个塑胶板材制品粉状的标准,以切实保障塑胶板材制品粉状的支承力、油亮度等质量管理标准。
14.公司检测
量产质量验证由量产质量验证人数对其做,量产质量验证人数表明灯杆质量验证的的项目对其做逐条质量验证,并由质量验证人数记录好存檔,质量验证人数在量产前会签。
15.绑扎并交给国际货物