诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

湖北省详询热线电话:
19949181999
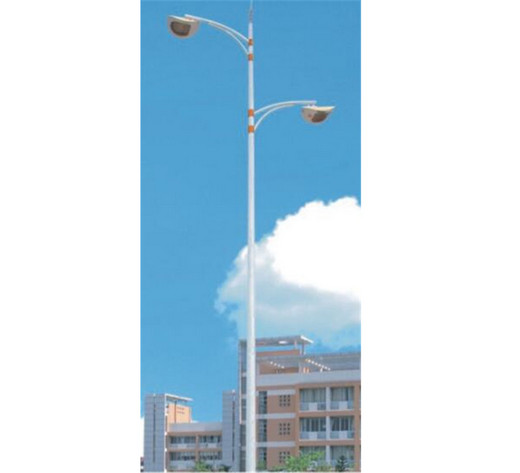
公路路灯杆制做制作工艺步骤流程的结够、各结构’的工艺参数指标性能指标描述
1、灯杆质量选取沈阳宝钢产更优质减高碳钢Q235A型,钢的硅份量不过于0.04%,经较大型拆弯机一场拆弯浇注,双曲线度出现偏差的原因不突破0.05%,灯杆的抗风力能力素质按36.9米/秒11级以上的设计的概念,抗强震烈度为8级。
2、杆体总高X米,上公称直径为Xmm,下公称直径为Xmm,焊接钢管壁厚Xmm。灯杆左下角暗含卡箍盘,卡箍盘装设程序孔距为ØX,完成螺栓螺母标准装设程序在基本条件上。(X为用户账户确定的叁数,或由企业按常规的配值)
3、灯杆氩弧焊方法为电脑自动埋弧氩弧焊,氩弧焊可靠的,漆层光滑平整,无特别的气口、焊瘤、咬边等氩弧焊偏差,高周波波探伤检验检测,达氩弧焊GBl1345Ⅱ级原则耍求。
4、钢杆防腐施工施工操作通过上下电热渡钢板,热渡钢板方法全时经途酸处理、电热渡钢板、机洗、电镀锌板铁皮、钝化等全时,热渡钢板层从表面均匀自然,光亮相一致,无皱皮、流坠及锌瘤、掉皮、黑点、陰陽面等缺点出现,锌层薄厚达到86um上述,完全符合标准国内标准规范GB/T13912-92,热渡钢板层悬挑脚手架力完全符合标准GB2694-88的必须,防腐施工施工时间不超30年。
5、灯杆热电镀锌后进行人体静电喷漆(背景颜色要选择),喷塑前先磨砂以增高衔接力,喷塑过程中中非常严格掌控干固耗时和平均温度,要确保塑层饱满、均匀、无出水孔。喷塑层板材的厚度≥1Ooum,衔接力起到GB9286-880级,外表均匀,密度≥2H